
Producția de sticle fără aer nu se referă doar la modelarea unei sticle de plastic; este vorba despre proiectarea unui sistem precis de piese mobile care menține o formulă cosmetică stabilă de la prima pompă până la ultima. Cele mai frecvente defecțiuni de producție - pompe care curg, pistoane care se prăbușesc, dozare inconsecventă - sunt aproape întotdeauna urmăribile la deciziile luate în timpul selecției materialelor și proiectării matriței, nu la linia de asamblare. Acest ghid prezintă ceea ce se întâmplă de fapt în timpul producției de sticle fără aer, punctele de control al calității care determină dacă o sticlă va funcționa pe piață și criteriile practice pe care ar trebui să le utilizeze atunci când se evaluează un furnizor OEM.
Ce implică de fapt producția de sticle fără aer
O sticlă fără aer este un sistem cu trei componente - corpul sticlei, pistonul mobil și capul pompei - iar calitatea producției este determinată de câte de precise se potrivesc și se mișcă împreună aceste părți.
În timpul producției, pistonul este introdus în corpul sticlei înainte de umplere, iar capul pompei este apoi etanșat pe sticlă. Când utilizatorul apasă pompa, un arc sau un mecanism elastic conduce pistonul în sus, ceea ce împinge formula printr-o supapă unidirecțională. Designul este fundamental diferit de producție națională de sticle, deoarece pompe convenționale și mecanismul creează un vid care mișcă produsul; nu există tub de scufundare și aer aspirat.
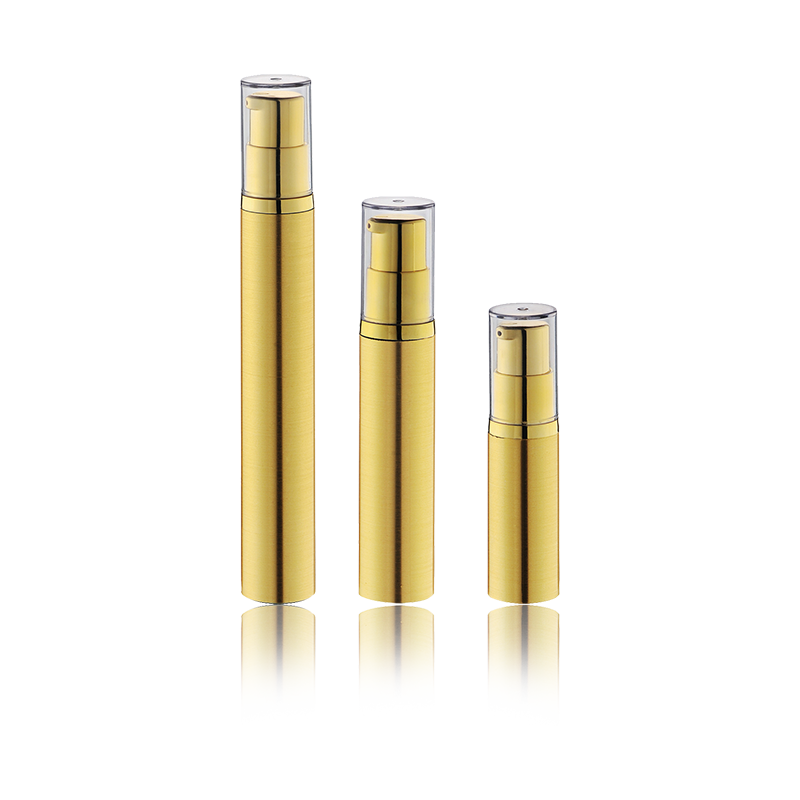
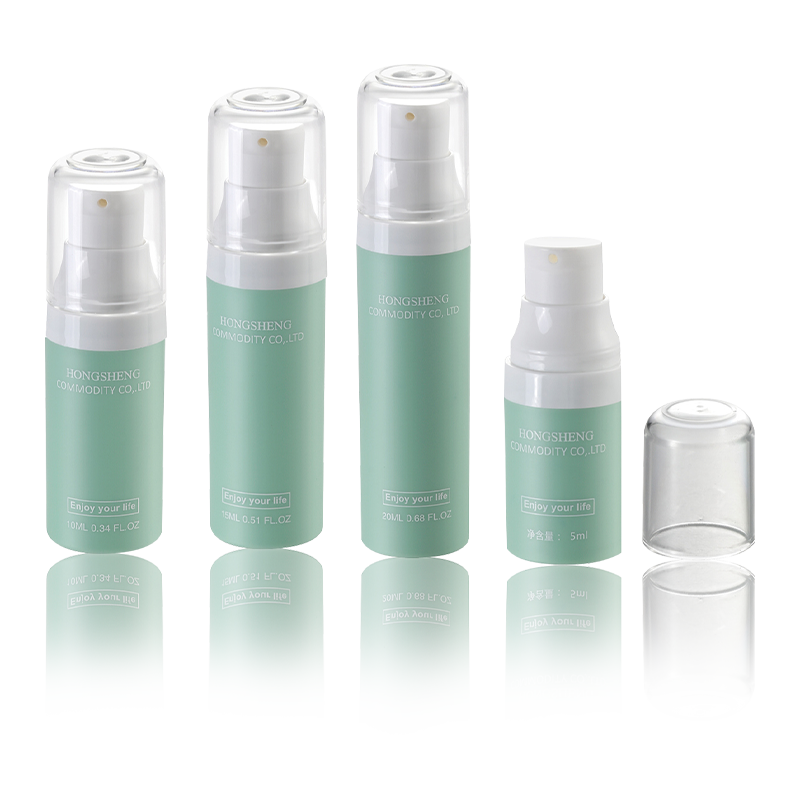
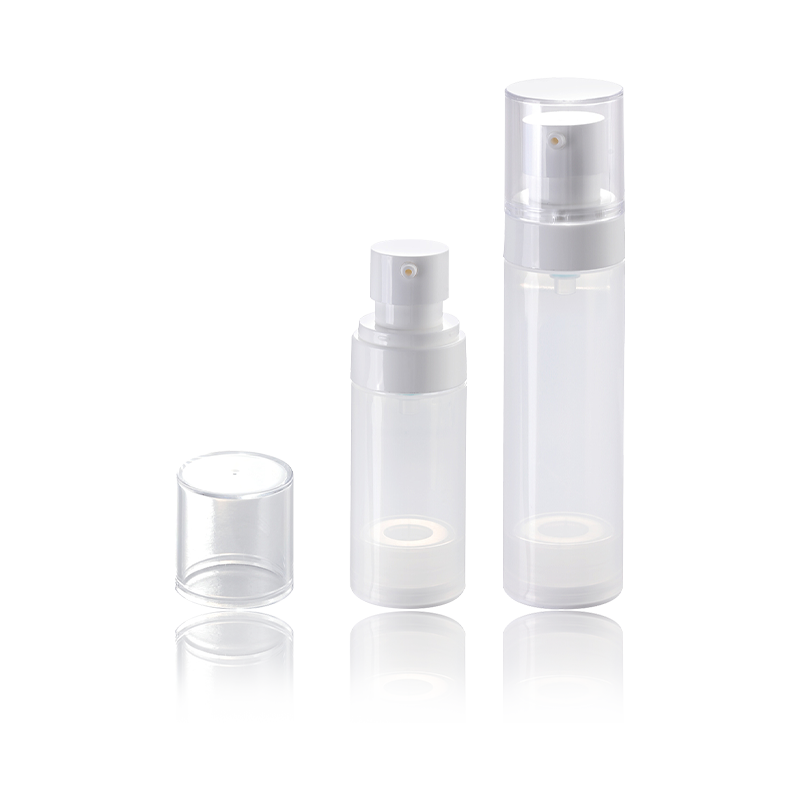
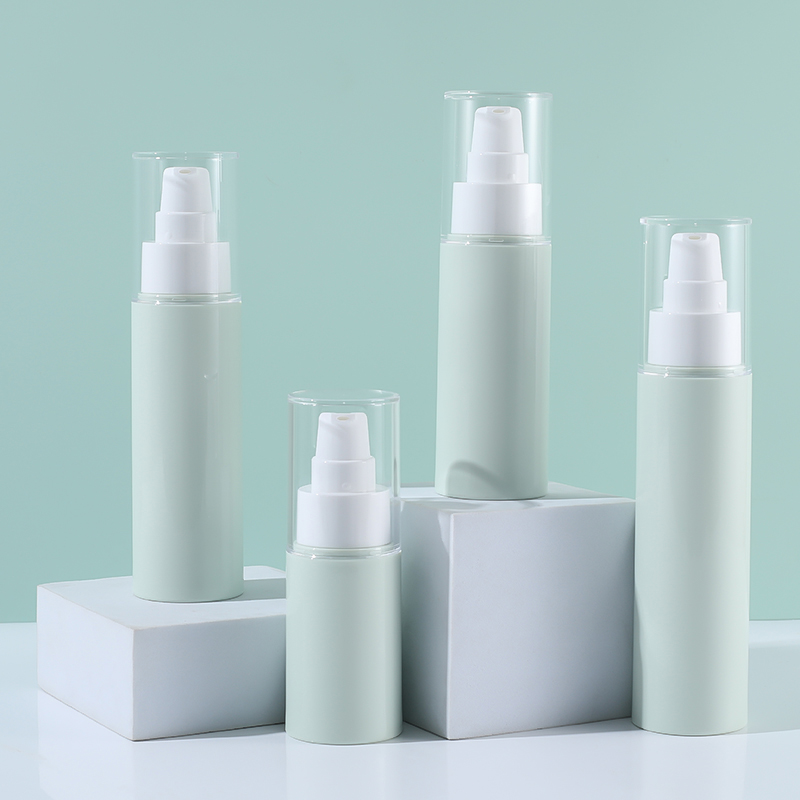
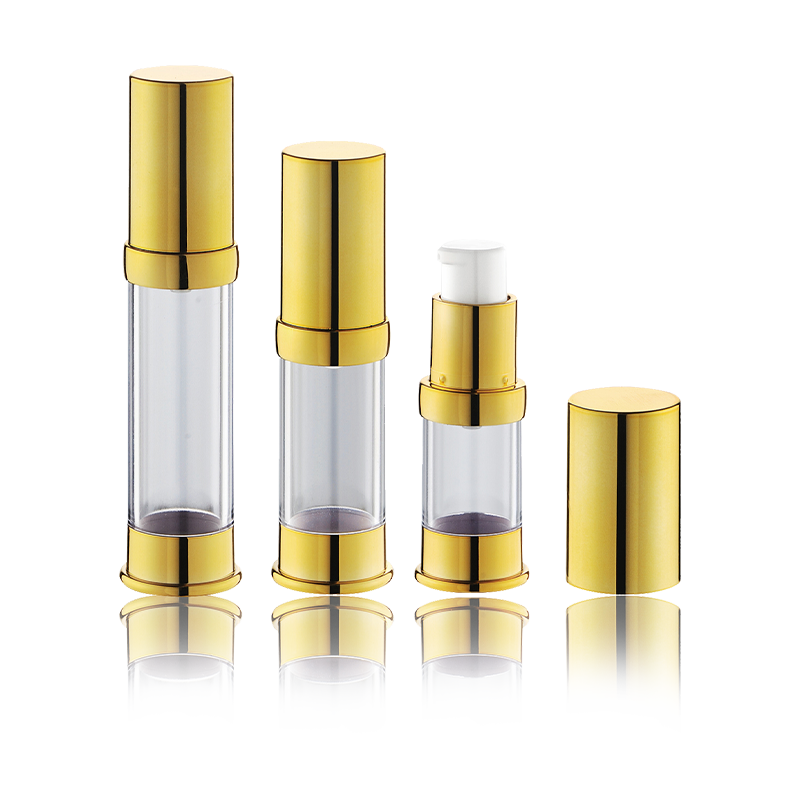 Sticlă de vid fără aer HS-001A cu diferite capacități Această serie de sticle cu vid oferă capacități de la 5 ml la 15 ml cu un diametru de 20 mm. Este esențial pentru înțelegerea toleranței pistonului și a preciziei producției. Vizualizare produs →
Înțelegerea acestui mecanism este esențială pentru planificarea producției și a noastră ghid pentru cunoașterea sticlelor cosmetice fără aer acoperă tehnologia mai detaliat. Cea mai critică toleranță este potrivirea piston-corp; dacă jocul este prea strâns, pistonul se lipește sau sticla se zgârie pe interior, dacă este prea slăbită în aer și formula se oxidează. Micile variații ale diametrului interior al corpului sticlei, diametrul pistonului sau geometria de etanșare a supapei pot duce la scurgeri, pătrunderea aerului sau rezistența la pompare. O configurație bună de producție va monitoriza aceste dimensiuni prin sortare optică sau măsurare automată, iar procesul de turnare trebuie să fie suficient de stabil pentru a menține grosimea constantă a peretelui pe întregul corp al sticlei.
Materialele și impactul lor asupra calității producției
Alegerea materialului este prima decizie care determină dacă formula vă va supraviețui termenului de valabilitate într-un recipient fără aer și este, de asemenea, factorul care afectează cel mai direct costul, greutatea și reciclabilitatea.
Cele mai frecvente materiale folosite în producția de sticle fără aer sunt PP, PETG și PMMA, fiecare cu compromisuri distincte. PP oferă o rezistență chimică bună și această alegere principală pentru multe formule de îngrijire a pielii, dar este mai dificil să obții un aspect lucios. PETG oferă o claritate excelentă și este folosit pentru seruri și pentru premium, dar este mai puțin rezistent la solvenți puternic și necesită mai multă grijă în procesul de umplere. PMMA, între timp, oferă un finisaj transparent asemănător sticlei, dar poate fi fragil și are un cost mai mare.
| Material | Claritate | Rezistență chimică | Cost | Cel mai potrivit pentru |
|---|---|---|---|---|
| PP | Scăzut spre mediu | Înalt | Scăzut | Lotiuni, demachiante, protectie solara |
| PETG | Înalt | Mediu | Mediu | Seruri, creme, formule pe bază de ulei |
| PMMA | Foarte sus | Mediu | Înalt | Îngrijire premium, ambalaj transparent |
Tabelul de mai sus este o simplificare, dar explică de ce un furnizor trebuie să întrebe despre formula dumneavoastră înainte de a recomanda un material. O sticlă fără aer care funcționează bine cu un ser în fază uleioasă de 30% poate eșua cu un toner cu vâscozitate scăzută care conține un conținut ridicat de alcool. Testarea de temperatură ar trebui să includă întotdeauna testarea de compatibilitate cu formula reală, atât la depozitare prevăzute, cât și la ciclul sub temperatură.
Etape cheie de producție și puncte de control al calității
Precizia turnării prin injecție și toleranțe de asamblare sunt cele care separă sau sticlă funcțională fără aer de un dozator care are scurgeri, se lipește sau eșuează.
Secvența de producție începe în mod normal cu turnarea corpului sticlei, a pistonului, a capului pompei și a gulerului. După turnare, fiecare piesă este inspectată și apoi asamblată. În termeni practici, cele mai critice puncte de control sunt:
- Toleranța de potrivire piston-sticlă, care ar trebui controlată cu 0,1 mm sau mai puțin pentru a preveni scurgerile de aer, permițând în același timp mișcarea lină a pistonului.
- Forța arcului pompei și presiunea de crăpare a supapei, care determină precizia dozării și viteza de retur a pompei.
- Geometria de etanșare a gulerului și a capului pompei, unde strângerea insuficientă sau excesivă poate cauza scurgeri sau decapare.
- Uniformitatea grosimii peretelui a corpului sticlei, care este deosebit de importantă pentru sticlele din PP, deoarece grosimea inconsecventă creează linii vizibile și poate afecta cursa pistonului.
Dincolo de aceste verificări mecanice, fabricile ar trebui să efectueze și teste de umplere și pompare pe sticlele de probe înainte de producția în masă. Aceasta înseamnă umplerea unui lot reprezentativ cu apă sau cu o formulă de substituent, pomparea acestuia prin ciclul sticlei și verificarea volumului de ieșire pe cursă, forța de retur a pompei și dacă orice formulă rămâne în rezervorul inferior la sfârșitul ciclului.
Alegerea partenerului de producție potrivit: ce trebuie verificat
Când evaluați un furnizor de sticle fără aer, ar trebui să verificați șase capacități de producție specifice înainte de a plasa sau comandă în vrac și ar trebui să faceți acest lucru cu aceeași rigoare care se aplică dezvoltării formulei.
Primul element de pe lista de verificare dacă fabrica are propriul echipament de turnare prin injecție și linii interne de asamblare-inspecție, deoarece externalizarea matriței către un subcontractant crește riscul de dimensiuni inconsecvente. În al doilea rând, cereți o cameră curată sau o zonă de asamblare controlată cu praf; sticlele fără aer pot dezvolta dificultăți de pompare dacă praf sau reziduuri de mucegai intra în mecanismul pompei. În al treilea rând, confirmați că fabrica poate efectua verificări QC automate sau semi-automatizate și furnizate un raport QC cu fiecare lot. Testele ar trebui să includă testarea scurgerilor, durabilitatea ciclului pompei și verificarea cursei pistonului.
 Flacon fără aer HS-017A cu finisaj mat și dimensiuni multiple Disponibilă în 50 ml până la 120 ml cu un diametru de 41,5 mm, această sticlă fără aer are un corp alb și un capac maro mat. Designul său acceptă QC intern și nevoile de personalizare. Vizualizare produs →
În al patrulea rând, luați în capacitatea furnizorului de a personaliza. Sticlele fără aer sunt adesea specificate prin capacitatea lor, finisarea gâtului și configurația pompei. O fabrică care oferă mai multe dimensiuni de piston, arcuri și opțiuni de supapă într-o singură platformă de produs vă poate economisi investi substanțiale în matriță. În al cincilea rând, examinați lanțul de aprovizionare cu materiale. Furnizorii de renume vor declara dacă folosesc rășini virgine, reciclate sau de calitate alimentară și pot urmări lotul de rășină până la produsul final dacă apare o problemă de calitate. În al șaselea rând, și poate cel mai important, revizuiți istoricul fabricii cu piața dorită.
Ce produse funcționează bine în Airless - și care nu
Tehnologia Airless se potrivește cel mai bine formulelor de îngrijire a pielii cu vâscozitate scăzută până la medie, în timp ce cremele, pudrele sau soluțiile pe bază de alcool cu vâscozitate ridicată necesită verificări suplimentare de compatibilitate.
Tabelul de mai jos rezuma compatibilitatea practică a tipurilor comune de produse cosmetice cu sticlele fără aer. Cu toate acestea, testul real se execută întotdeauna pe formula reală la volumul de umplere prevăzut - chiar și o formulă de îngrijire a îndeplinirii regulilor generale poate eșua dacă sticla este supraumplută sau produsul se așează într-un strat gros în partea de jos.
| Tip de produs | Vâscozitate tipică | Compatibilitate fără aer | Considerații de producție |
|---|---|---|---|
| Ser | Scăzut | Înalt | Necesită etanșare precisă a supapelor; evitați formulele bogate în alcool cu PP. |
| Loțiune | Mediu | Înalt | Funcționează bine pe majoritatea materialelor; verificați cursa pistonului în timp. |
| Cremă de față | Înalt | Mediu | Necesită o deschidere mai mare a pistonului; monitor pentru înfundarea produsului. |
| Cremă de protecţie solară | Mediu spre mare | Mediu spre mare | Compatibilitatea depinde de filtrele UV; unele filtre interacționează cu PP. |
| Demachiant pe bază de pudră | N/A | Scăzut | Nu este recomandat în sticlele standard fără aer fără un design special de supapă. |
Din punct de vedere al riscului de acțiune, cea mai frecventă problemă este supraumplerea. Dacă sticla este umplută dincolo de poziția pistonului, formula suplimentară comprimă spațiul de aer, împiedicând pistonul să se miște corect în sus. Rezultatul este o primă pompă care scuipă, urmată de un debit slab. Acest lucru poate fi evitat prin specificarea volumului exact de umplere în comanda de producție și prin testarea sticlei cu nivelul real de umplere înainte de producție în vrac.
 Sticla de vid HS-037A cu o gamă largă de capacități This sticlă de vid oferă capacități de la 30 ml la 150 ml cu un diametru de 49 mm. Este potrivit pentru rezolvarea problemelor legate de volumul de umplere și testarea înainte de producția în vrac. Vizualizare produs →
Întrebări frecvente
Iată răspunsurile cele mai frecvente întrebări ale întrebărilor la care se evaluează producția de sticle fără aer.
Care este cantitatea minimă de comandă pentru sticlele personalizate fără aer?
MOQ variază în funcție de material și dimensiune. Pentru sticlele PP standard fără aer, MOQ-urile încep de obicei de la 5.000–10.000 de unități, în timp ce matrițele personalizate pot necesita cantități mai mari. Sticlele și PMMA tind să aibă MOQ mai mari condiții de producție mai lungi. Furnizorul dvs. ar trebui să împartă MOQ în dezvoltarea matriței și MOQ de producție pentru a vă oferi o imagine clară.
Cât durează producția de sticle fără aer?
O perioadă tipică de producție este de 25-35 de zile după aprobarea eșantionului. Cea mai mare parte a acestui timp este consumată de dezvoltare a mucegaiului și testării pilot, urmată de producția de masă și QC. Deoarece sticlele fără aer implicat mai multe componente, ar trebui să bugetați și pentru coordonarea liniei de asamblare și umplere.
Se poate folosi aceeași sticlă fără aer atât pentru a fi, cât și pentru cremă?
Rareori. Capul pompei și geometria pistonului sunt optimizate pentru o gamă specifică de vâscozitate. Un ser cu vâscozitate scăzută nu se va doza cu precizie într-o pompă orientată spre cremă, iar o cremă poate înfunda pompa de ser. Dezvoltarea produsului și selecția ambalajului ar trebui făcute împreună.
Sticlele fără aer sunt reciclabile?
Majoritatea sticlelor fără aer din PP și PETG sunt reciclabile din punct de vedere tehnic dacă pistonul și pompa pot fi îndepărtate separate, iar mulți furnizori oferă acum modele monomaterial. Cu toate acestea, unele mecanisme de pompare continu un arc metalic, ceea ce poate complica reciclarea; sticlele aer complet din plastic oferă o reciclabil fără a avea semnificativă a. Pentru exportul în UE sau America de Nord, ar trebui să solicite furnizorului și declarațiile materiale REACH sau FDA.
Ce ar trebui să ofer unui furnizor pentru un proiect personalizat de sticle fără aer?
Începeți cu formula, volumul de umplere, dimensiunile dvs., forma preferată și cerințele de compatibilitate. Furnizarea unui eșantion din ambalajul dvs. actual sau al unui produs concurent ajutator să înțeleagă acțiunea pompei și dozarea la care vă așteptați. De asemenea, reduce riscul schimbărilor de producție după începerea sculelor.